Forno de sinterização e debinder: o que a célula Cold Metal Fusion exige da fábrica

A célula Cold Metal Fusion tem quatro estações, e cada uma pede uma coisa diferente da instalação da fábrica. Área, energia, atmosfera e exaustão mudam de estação para estação, e é isso que decide se a linha cabe no galpão que já existe.
Quem chega a esta página já aceitou a rota. A pergunta seguinte é de obra, e não de processo: o que precisa estar instalado para a célula rodar. O ciclo completo do processo está descrito no artigo sobre o serviço de impressão 3D em metal sem laser.
Este artigo percorre a célula estação por estação e diz, em cada uma, o que ela exige da fábrica e o que acontece na peça quando o requisito não é atendido.
As quatro estações, e o que sai de cada uma
A célula produz uma peça metálica densa a partir de pó revestido por ligante polimérico, e a peça atravessa quatro estados até chegar lá. Cada estado tem uma estação, e nenhuma delas substitui a outra.
| Estação | O que entra | O que sai | O requisito que ela impõe |
|---|---|---|---|
| Impressora de pó polimérico | Feedstock de pó metálico revestido | Peça verde, com o ligante inteiro dentro | Área de máquina, energia elétrica e ar comprimido para o despoeiramento |
| Debinder de solvente | Peça verde despoeirada | Peça marrom, porosa e frágil | Exaustão, contenção de solvente e rota de descarte |
| Forno de sinterização | Peça marrom | Peça metálica densa, 13% menor | Potência instalada, gás inerte e exaustão do ligante queimado |
| Jateamento | Peça sinterizada | Peça com superfície uniforme | Área de bancada, ar comprimido e coleta de particulado |
A ordem não se inverte e nenhuma estação se pula. Peça verde que vai direto ao forno queima o ligante dentro da câmara e contamina a retorta. Peça marrom que sai do debinder e espera demais em bancada quebra no manuseio, porque nesse estado ela é porosa e não tem resistência mecânica.
A impressora trabalha abaixo de 80 °C
A impressão acontece em máquina de sinterização a laser de pó plástico, e não em máquina de metal. A camada é construída pela fusão do ligante polimérico, e por isso a temperatura de processo fica abaixo de 80 °C, conforme a Headmade Materials publica na descrição do processo.
Isso muda a instalação inteira. Não existe atmosfera inerte nesta estação, não existe placa de construção aquecida a centenas de graus e não existe estrutura de suporte ancorada. A peça flutua no leito de pó, e o volume de construção se preenche em altura.
O feedstock não processado volta ao ciclo por inteiro, porque a temperatura não o degrada. O que sai da máquina vai para o despoeiramento, que a estabilidade da peça verde permite fazer por ar comprimido ou por jato de água.
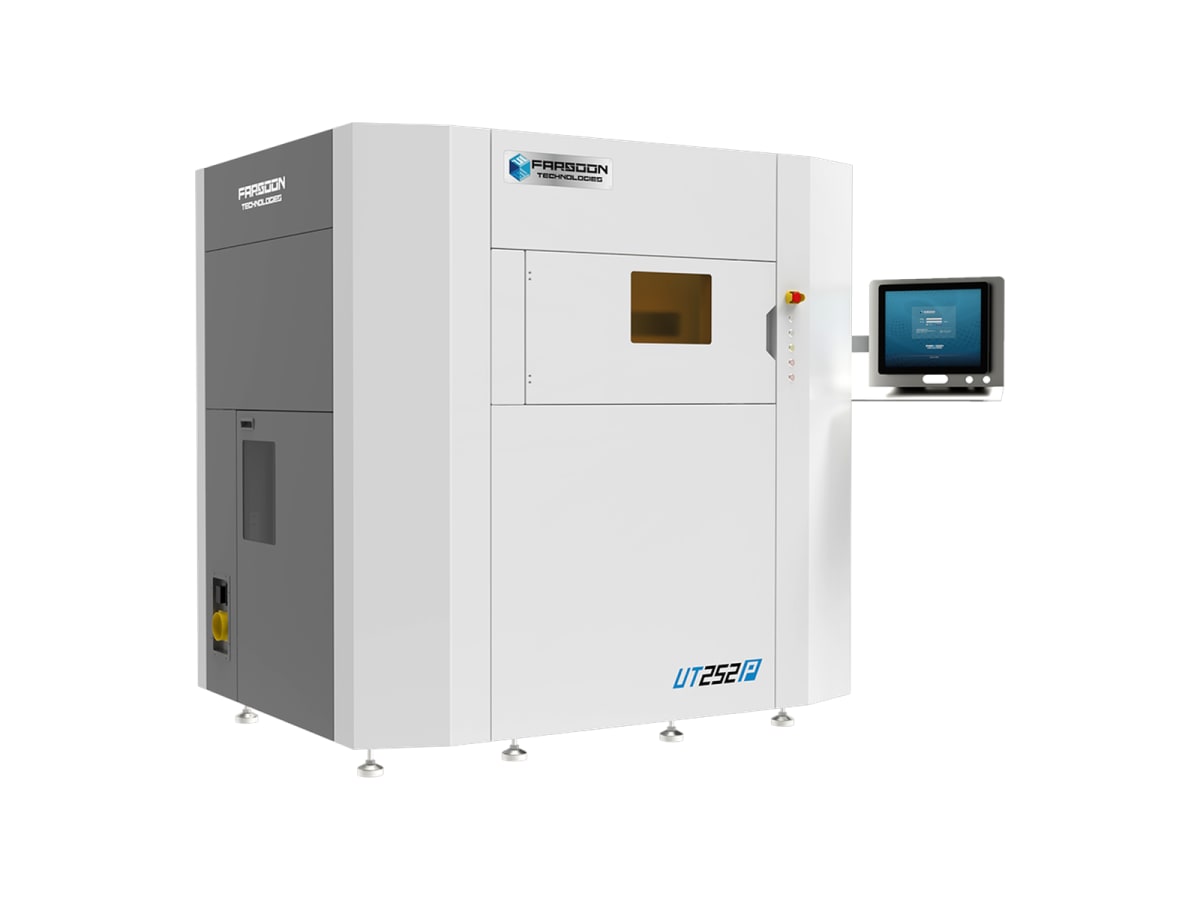
A linha Farsoon FLIGHT 403P Series processa o feedstock nessa condição. O insumo é o feedstock ColdMetalFusion, homologado hoje em Ti6Al4V, Inconel 625, 316L, 17-4PH e aço-ferramenta M2.
O debinder pede exaustão, contenção e uma rota de descarte
A estação de desligamento do ligante é a que mais mexe com a instalação civil, e não com a elétrica. O ligante sai em solvente, a baixa temperatura, e isso obriga a fábrica a tratar vapor e resíduo.

- Exaustão dedicada sobre a estação, porque o solvente evapora durante o ciclo e na abertura da câmara
- Área classificada conforme a norma interna da planta para armazenagem e manuseio de solvente
- Destilação do solvente usado, que o reprocessa e o devolve ao ciclo quantas vezes for necessário
- Rota formal de descarte do resíduo de ligante retirado da peça
- Bancada de secagem depois do ciclo, antes de a peça marrom ir ao forno
A destilação é o que muda a conta do consumo. O solvente não se compra a cada ciclo: ele volta pelo destilador, e o que a fábrica repõe é a perda de processo. Planta que dimensiona o consumo como se fosse solvente descartado superestima o custo operacional da estação.
O debinder Loemi CMF Debind 30 é a estação homologada para a rota, e ela entrega a peça marrom pronta para o ciclo térmico.
O forno sobe a 1.600 °C e é ele que impõe a obra
O forno é a estação que decide se a célula cabe na fábrica. Ele exige potência instalada, alimentação de gás inerte, exaustão e um piso que suporte o peso do equipamento com a retorta carregada.
80°C
Teto de temperatura na impressão
A peça verde é construída abaixo disso, conforme a Headmade Materials
1.600°C
Temperatura máxima do forno
CMF Sinter 25 CG, com uniformidade de ±5 K entre 500 e 1.500 °C por DIN 17052
13%
Contração na sinterização
316L, aproximadamente igual nos três eixos, conforme a ColdMetalFusion
- A atmosfera inerteo ciclo corre sob gás inerte, e é ele que impede a oxidação do metal na temperatura de sinterização. A fábrica precisa de alimentação de gás na estação, e não apenas de tomada.
- A retorta de molibdênioo isolamento de câmara e a retorta em molibdênio sustentam a estabilidade do ciclo e a pureza da atmosfera. É essa construção que protege a peça de contaminação vinda do próprio forno.
- O ligante residualo que sobrou de ligante depois do debinder queima sem resíduo em temperatura média, durante a subida. A exaustão da estação existe para essa faixa do ciclo.
- A curva travadaos programas de sinterização chegam pré-instalados e travados, homologados pela Headmade por liga. O operador escolhe o programa, e não escreve a rampa.
O forno Carbolite CMF Sinter 25 é o equipamento dessa etapa. A contração de 13% do 316L acontece aqui, e ela já entrou compensada no arquivo antes da impressão, como o artigo sobre a peça em 316L sinterizada ou usinada detalha.
O jateamento uniformiza a superfície, e só isso
O jateamento fecha o fluxo e resolve um problema específico: o pó aderido e a variação de aspecto entre faces. A peça entra com a superfície de sinterização e sai com ela uniforme em toda a geometria.
O que o jateamento não resolve é tolerância. Assento de rolamento, face de vedação e rosca de precisão continuam saindo de usinagem depois do forno, e o projeto prevê sobremetal nelas.
A estação pede área de bancada, ar comprimido e coleta de particulado. É o requisito mais leve da célula, e o único que uma fábrica de usinagem costuma já ter instalado.
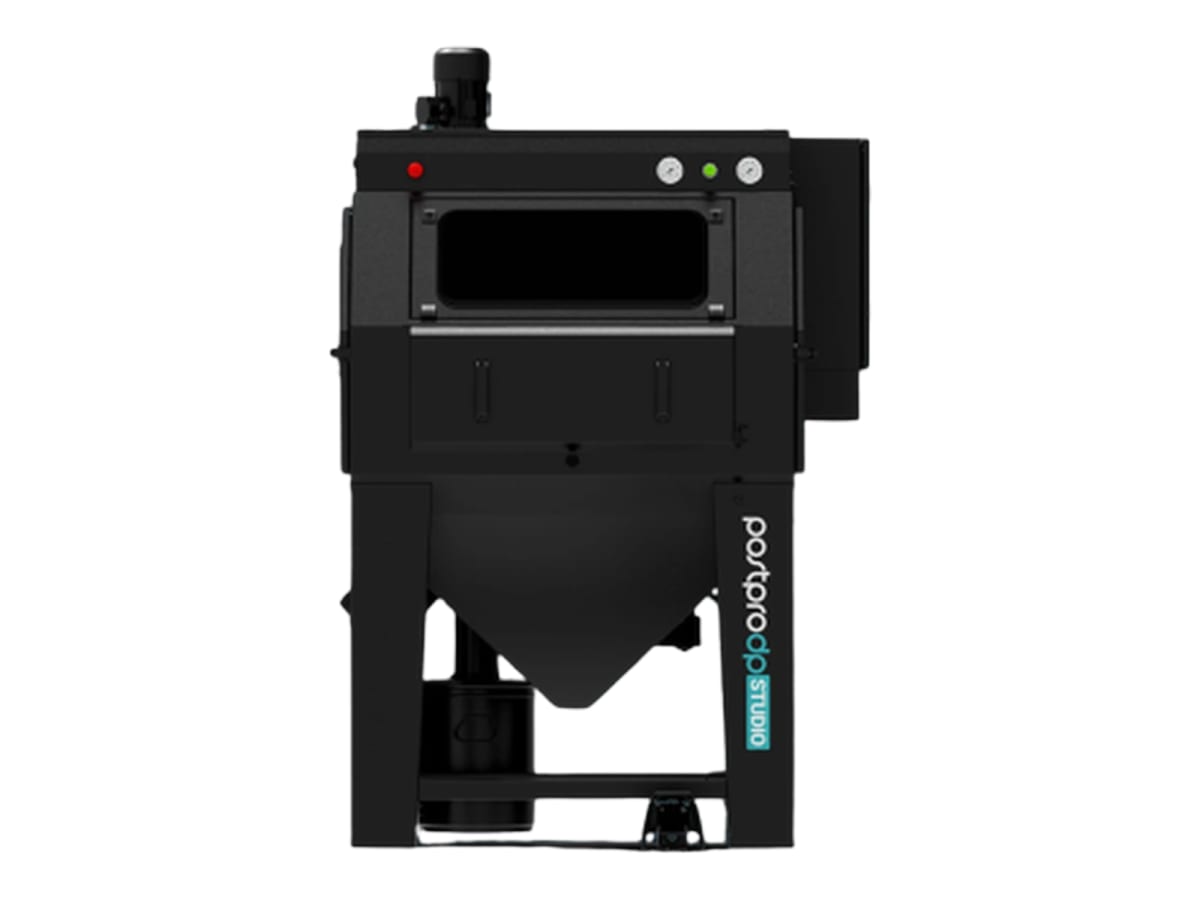
O AMT PostPro DP Studio faz a remoção e o acabamento em ciclo controlado.
O que cada estação pede da instalação
A célula se instala por partes, e o requisito cresce da primeira estação para a terceira. A tabela abaixo reúne o que a fábrica precisa providenciar antes de a máquina chegar.
| Estação | Energia | Utilidade | Ambiente |
|---|---|---|---|
| Impressora de pó | Rede trifásica, conforme o modelo | Ar comprimido para o despoeiramento | Sala com controle de pó e temperatura estável |
| Debinder | Rede elétrica de estação de bancada | Exaustão dedicada e destilador de solvente | Área de manuseio de solvente, com rota de descarte |
| Forno de sinterização | Potência instalada dimensionada para o ciclo térmico | Alimentação de gás inerte e exaustão | Piso com capacidade de carga e afastamento térmico |
| Jateamento | Rede elétrica de bancada | Ar comprimido e coleta de particulado | Bancada em área de acabamento |
A potência do forno, o volume útil de cada equipamento e o consumo de gás por ciclo variam com o modelo escolhido e entram no projeto de instalação. A engenharia de aplicação levanta esses números na configuração fechada, e eles não se estimam por analogia com outro forno.
Dá para começar pela impressão
A célula não precisa nascer inteira. O fluxo é aberto, e a fábrica pode instalar a impressão e contratar fora as duas etapas térmicas até o volume justificar o forno.
- Instalar a impressora e imprimir a peça verde na própria planta, com o feedstock da liga homologada
- Terceirizar o desligamento do ligante e a sinterização enquanto o consumo não enche a retorta
- Trazer o debinder e o forno quando a recorrência de lote justificar o ciclo térmico próprio
- Manter a mesma liga e a mesma curva na migração, porque o programa é o mesmo equipamento a equipamento
O caminho inverso também existe: contratar a peça pronta pelo serviço, validar a aplicação e só depois montar a célula. As ligas liberadas e a linha completa estão na página de materiais ColdMetalFusion.
O que a Voxel fornece em cada estação
A Voxel representa as quatro estações da célula e responde pela instalação e pelo suporte de cada uma. A configuração fechada sai por escrito, com o requisito de instalação por equipamento.
- Impressão da peça verdea Farsoon FLIGHT 403P Series, com o feedstock processado em máquina de pó polimérico.
- Desligamento do liganteo Loemi CMF Debind 30, com o solvente reprocessado por destilação.
- Sinterizaçãoo Carbolite CMF Sinter 25, com a curva travada por liga e o ciclo registrado no controlador.
- Acabamentoo AMT PostPro DP Studio, para a remoção de pó e a uniformização da superfície.
A célula completa e os modelos disponíveis estão na página de equipamentos ColdMetalFusion.
Mande a planta da área e receba a configuração da célula
A engenharia de aplicação devolve as estações indicadas para o seu volume, o requisito de energia, gás e exaustão de cada uma, e o que dá para terceirizar na primeira fase.
Falar com a linha de EquipamentosO que a fábrica confere antes de receber a célula
Quais equipamentos formam a célula Cold Metal Fusion?
São quatro estações: a impressora de pó polimérico, que entrega a peça verde; o debinder de solvente, que entrega a peça marrom; o forno de sinterização, que entrega a peça metálica densa; e o jateamento, que uniformiza a superfície. Nenhuma estação substitui a outra, e a ordem não se inverte.
O forno de sinterização precisa de gás inerte?
Sim. O ciclo corre sob atmosfera inerte, que impede a oxidação do metal na temperatura de sinterização. A fábrica precisa de alimentação de gás na estação e de exaustão para a faixa do ciclo em que o ligante residual queima.
Até que temperatura o forno da célula trabalha?
O CMF Sinter 25 CG opera até 1.600 °C e mantém uniformidade de ±5 K entre 500 e 1.500 °C, medida conforme a DIN 17052. Os programas de sinterização chegam travados de fábrica, homologados por liga pela Headmade Materials.
Que instalação o debinder exige?
Exaustão dedicada sobre a estação, área de manuseio de solvente conforme a norma interna da planta, destilador para reprocessar o solvente e rota formal de descarte do resíduo de ligante. A estação é de bancada, e o requisito pesado é de ambiente, não de energia.
A impressora da célula é uma máquina de metal?
Não. A peça verde é construída em máquina de sinterização a laser de pó plástico, pela fusão do ligante polimérico, abaixo de 80 °C. Não existe atmosfera inerte nem estrutura de suporte ancorada nessa estação, e o feedstock não processado volta ao ciclo por inteiro.
Dá para instalar só parte da célula?
Dá. O fluxo é aberto: a fábrica instala a impressão, imprime a peça verde na própria planta e contrata fora o desligamento do ligante e a sinterização. O debinder e o forno entram quando a recorrência de lote justificar o ciclo térmico próprio, e a liga e a curva permanecem as mesmas na migração.